 AK 044
 1462
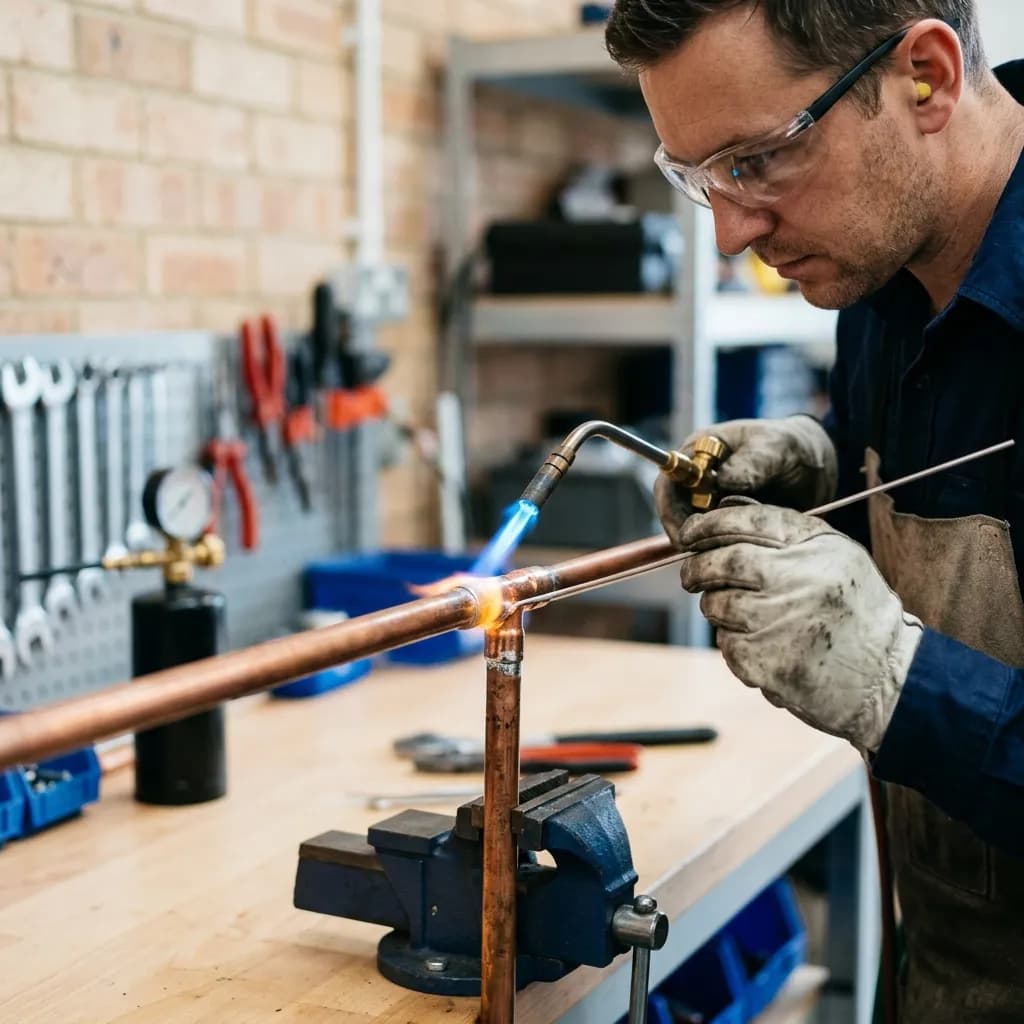
Kompleksowa weryfikacja techniczna oraz walidacja technologii dla urządzeń ciśnieniowych o wysokim stopniu bezpieczeństwa — procedury operacyjne lutowania twardego i spawania.
W ramach oferty zapewniamy ocenę zgodności procesów lutowania i spawania zgodnie z wymaganiami dyrektywy PED 2014/68/UE (Aneks I, punkt 3.1.2). Jednostka Inspekcyjna COCH, zgodnie z procedurą PJI-07, prowadzi ocenę zgodności w zakresie zatwierdzania procedur operacyjnych połączeń nierozłącznych, z uwzględnieniem specyfiki produkcji oraz technologii wykorzystywanych przez przedsiębiorstwa.
COCH posiada akredytację PCA AK 044 (ISO/IEC 17020) i działa jako europejska Jednostka Notyfikowana nr 1462 wpisana do bazy NANDO — co gwarantuje niezależność, bezstronność i kompetencje w zakresie inspekcji PED.
Zatwierdzanie procedur operacyjnych jest kluczowym etapem zapewniającym zgodność urządzeń ciśnieniowych z europejskimi przepisami bezpieczeństwa. Producenci uzyskują udokumentowany dowód, że procesy łączenia spełniają standardy jakości i wymagania prawne, co wspiera oznakowanie CE oraz ogranicza ryzyko awarii i przestojów produkcyjnych.
Zatwierdzanie procedur operacyjnych jest obowiązkowe dla urządzeń ciśnieniowych kategorii II, III i IV podlegających dyrektywie PED 2014/68/UE. Brak zatwierdzenia uniemożliwia nadanie znaku CE.
Ocena potwierdza, że wybrana technologia lutowania lub spawania gwarantuje uzyskanie złączy o odpowiedniej wytrzymałości mechanicznej i szczelności w warunkach ciśnieniowych.
Bezstronna ocena przeprowadzona przez ekspertów COCH stanowi formalny dowód wysokich standardów technologicznych i zgodności procesów wytwórczych z normami zharmonizowanymi.
Dziewięć głównych procesów lutowania twardego stosowanych w chłodnictwie, budowie urządzeń ciśnieniowych i rurociągach procesowych — ocenianych w ramach PJI-07.
Proces wykorzystywany przy mniejszych elementach i złożonych konstrukcjach, zapewniający precyzyjne łączenie materiałów.
Metoda wykorzystywana w produkcji seryjnej, gdzie wymagana jest wysoka powtarzalność i automatyzacja procesu.
Proces łączenia przy użyciu indukcji elektromagnetycznej, gwarantujący szybkie nagrzewanie oraz dokładną kontrolę temperatury lutowania.
Metoda stosowana przy komponentach elektrycznych, bazująca na precyzyjnym nagrzewaniu za pomocą prądu elektrycznego.
Proces wykonywany w piecach z kontrolowaną atmosferą, zapewniającą ochronę przed utlenianiem lutowanych elementów.
Metoda wykorzystywana w przypadkach, gdzie wymagane są wyjątkowo czyste połączenia bez jakichkolwiek zanieczyszczeń.
Standardowa metoda lutowania w piecu bez specjalnej atmosfery ochronnej, stosowana w mniej wymagających aplikacjach.
Proces polegający na zanurzeniu elementów w kąpieli topnika, co pozwala na szybkie i skuteczne połączenie materiałów.
Technika wykorzystująca promieniowanie podczerwone do precyzyjnego nagrzewania lutowanych powierzchni.
Personel wyznaczony do przeprowadzania oceny zgodności jest wybierany przez Dyrektora COCH lub kierownika właściwego działu na podstawie wykazu personelu (KZJ_ZAŁ-13). Każda osoba zaangażowana w proces oceny musi posiadać odpowiednie kwalifikacje oraz spełniać wymagania określone dyrektywą PED 2014/68/UE.
Od wniosku i umowy przez ocenę techniczną, decyzję, wydanie dokumentu i nadzór.
Przegląd głównych etapów — najedź lub kliknij etap, aby zobaczyć szczegóły.
1Złożenie wniosku
Klient składa formalny wniosek o przeprowadzenie oceny zgodności procedury operacyjnej połączeń nierozłącznych (PJI-07).
Zmienne zasadnicze według PN-EN 13134:2004 (EN 13134:2000) przy uznawaniu technologii lutowania twardego.
Każdy proces lutowania ma własny zestaw zmiennych zasadniczych podlegających weryfikacji. Poniżej skróty dla procesów A–I; pełna macierz stosowania wynika z EN 13134.
Rodzaj gazu palnego, konfiguracja płomienia, postać spoiwa, rodzaj topnika, kierunek podawania.
Wymiary palnika, prędkość posuwu, sterowanie automatyczne, cykl wstępnego podgrzewania, pozycjonowanie stopu.
Moc generatora, częstotliwość pracy, konstrukcja cewki wzbudnika, czas trwania cyklu grzania, gaz osłonowy.
Parametry zasilacza, materiał elektrody, siła docisku mechanicznego, profil prądu, geometria złącza.
Skład chemiczny gazu, kontrola punktu rosy, profil rozkładu temperatury, prędkość posuwu / czas cyklu.
Poziom próżni końcowej, szybkość nagrzewania, wtrysk gazu przy ciśnieniu cząstkowym, profil chłodzenia.
Temperatura otoczenia w piecu, wymiary komory pieca, czas nagrzewania, klasyfikacja topnika.
Temperatura kąpieli solnej, czas zanurzenia, skład chemiczny soli topnikowych, parametry grzania wstępnego.
Typ lampy promiennikowej, odległość źródła od przedmiotu, rozkład mocy skupionej, czas naświetlania.
| Zmienne procesu lutowania twardego | A | B | C | D | E | F | G | H | I |
|---|---|---|---|---|---|---|---|---|---|
| Materiały podstawowe (gatunki i grubość) | |||||||||
| Spoiwo do lutowania twardego: Typ | |||||||||
| Spoiwo do lutowania twardego: Postać | |||||||||
| Spoiwo do lutowania twardego: Metoda podawania spoiwa | |||||||||
| Spoiwo do lutowania twardego: Miejsce podawania | |||||||||
| Topnik: Typ | - | ||||||||
| Topnik: Postać | - | ||||||||
| Topnik: Sposób dozowania spoiwa | - | ||||||||
| Topnik: Miejsce podawania | - | ||||||||
| Substancja ograniczająca (środek chemiczny stosowany w celu ograniczenia niepożądanego rozpływania się spoiwa) | - | - | |||||||
| Konstrukcja i konfiguracja złącza (włącznie z pasowaniem w temperaturze pokojowej i szczeliną złącza w temperaturze lutowania twardego) | |||||||||
| Oprzyrządowanie ustalające i elementy mocujące | |||||||||
| Metoda czyszczenia przed lutowaniem | |||||||||
| Metoda czyszczenia po lutowaniu | - | ||||||||
| Obróbka cieplna po lutowaniu (cykl temperatura-czas) | |||||||||
| Cykl czas-temperatura | - | - | |||||||
| Pomiar temperatury (regulacja i usytuowanie czujników) | - | - | |||||||
| Gazy nagrzewające (rodzaje i ciśnienia) | - | - | - | - | - | - | - | ||
| Rozmiar i numer dyszy/palnika | - | - | - | - | - | - | - | ||
| Źródło prądu (typ, częstotliwość i nastawienie) | - | - | - | - | - | - | - | - | |
| Cewka indukcyjna, konstrukcja i usytuowanie (względem złącza) | - | - | - | - | - | - | - | - | |
| Konstrukcja i materiał elektrody | - | - | - | - | - | - | - | - | |
| Nastawienie maszyny (docisk elektrody, prąd, czas) | - | - | - | - | - | - | - | - | |
| Typ pieca | - | - | - | - | - | - | |||
| Atmosfera (typ, czystość i strumień przepływu) | - | - | - | - | - | - | |||
| Czyszczenie wewnętrzne | - | - | - | - | - | - | - | ||
| Podciśnienie | - | - | - | - | - | ||||
| Gaz wypełniający (rodzaj i ciśnienie) | - | - | - | - | - | - | - | ||
| Skład kąpieli | - | - | - | - | - | - | - | - | |
| Podgrzanie przed lutowaniem twardym | - | - | - | - | - | - | - | - |
Uwaga: W przypadku lutowania twardego podczerwienią (a także innych specjalnych metod) zaleca się, aby strony umowy uzgodniły dodatkowe zmienne zasadnicze w odniesieniu do zmiennych wymienionych powyżej.
Pobierz formularze wniosków, procedury i informacje techniczne albo złóż wniosek online (PJI-07). Uzupełnione dokumenty prześlij na inspekcja@coch.pl.
Uzupełnione dokumenty prześlij na inspekcja@coch.pl
Informacje dotyczące opłat związanych z zatwierdzaniem procedur połączeń nierozłącznych można uzyskać indywidualnie. Prosimy o wysłanie zapytania na adres: inspekcja@coch.pl
Informacje na temat procedury rozpatrywania skarg i odwołań Jednostki Inspekcyjnej znajdziesz tutaj: Skargi i odwołania
Skontaktuj się z Jednostką Inspekcyjną, aby uzgodnić badania złączy próbnych i omówić zakres zmiennych zasadniczych.
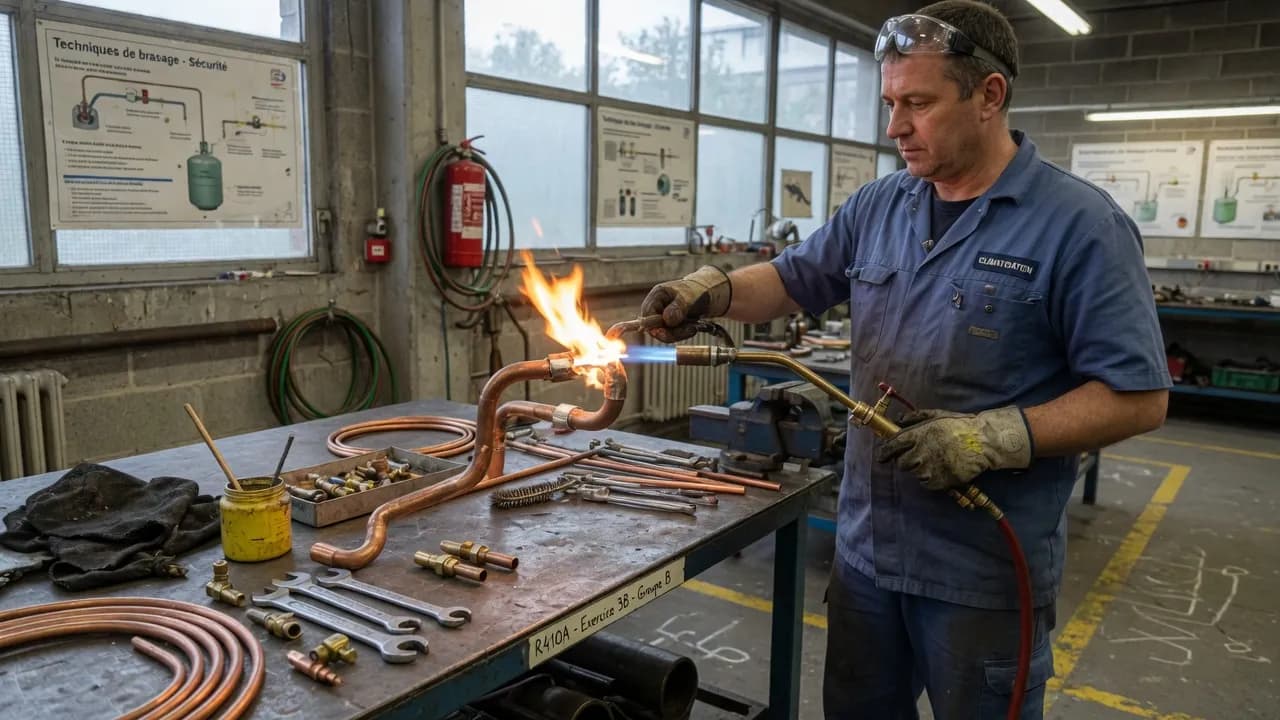
Akredytowane kwalifikowanie lutowaczy i operatorów wg PN-EN ISO 13585 — PCA AC 056 oraz JN 1462.
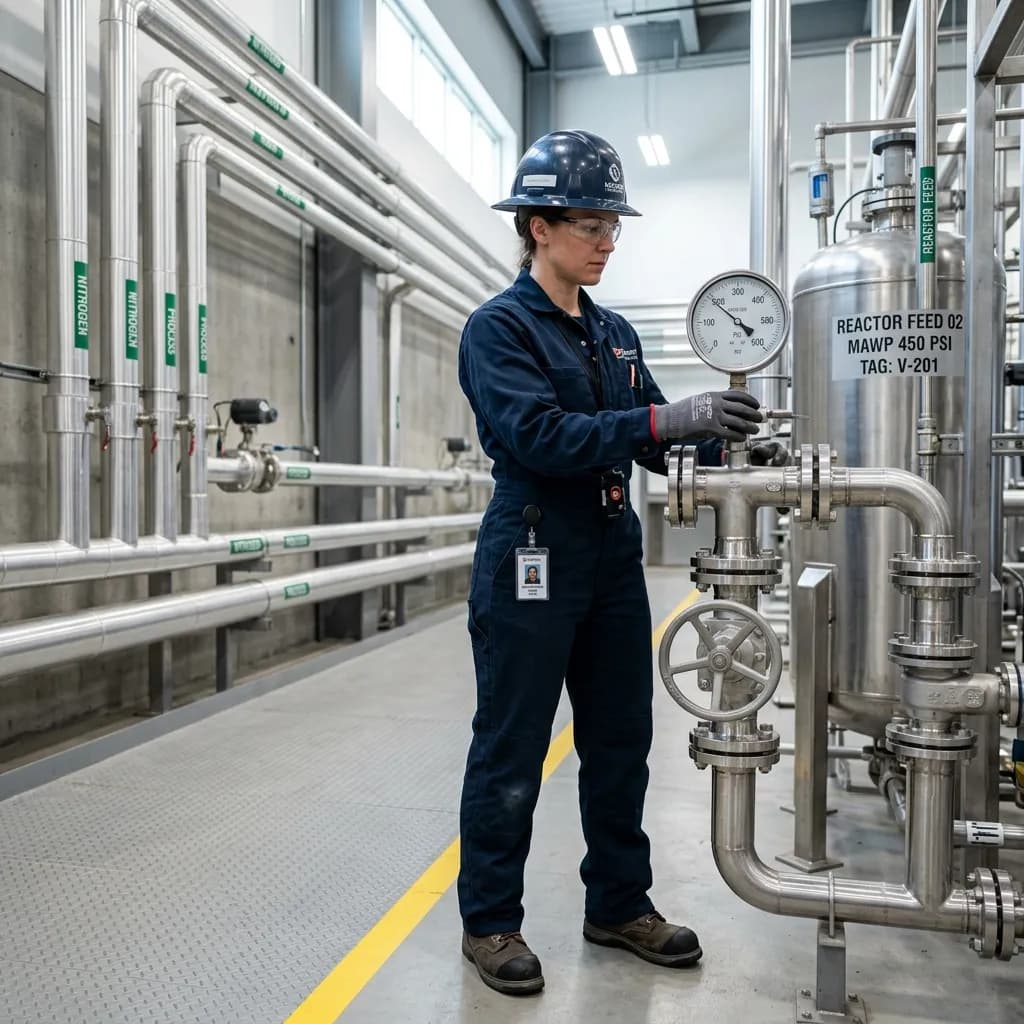
Wewnętrzna kontrola produkcji oraz nadzorowane kontrole urządzeń ciśnieniowych wg Dyrektywy 2014/68/UE.
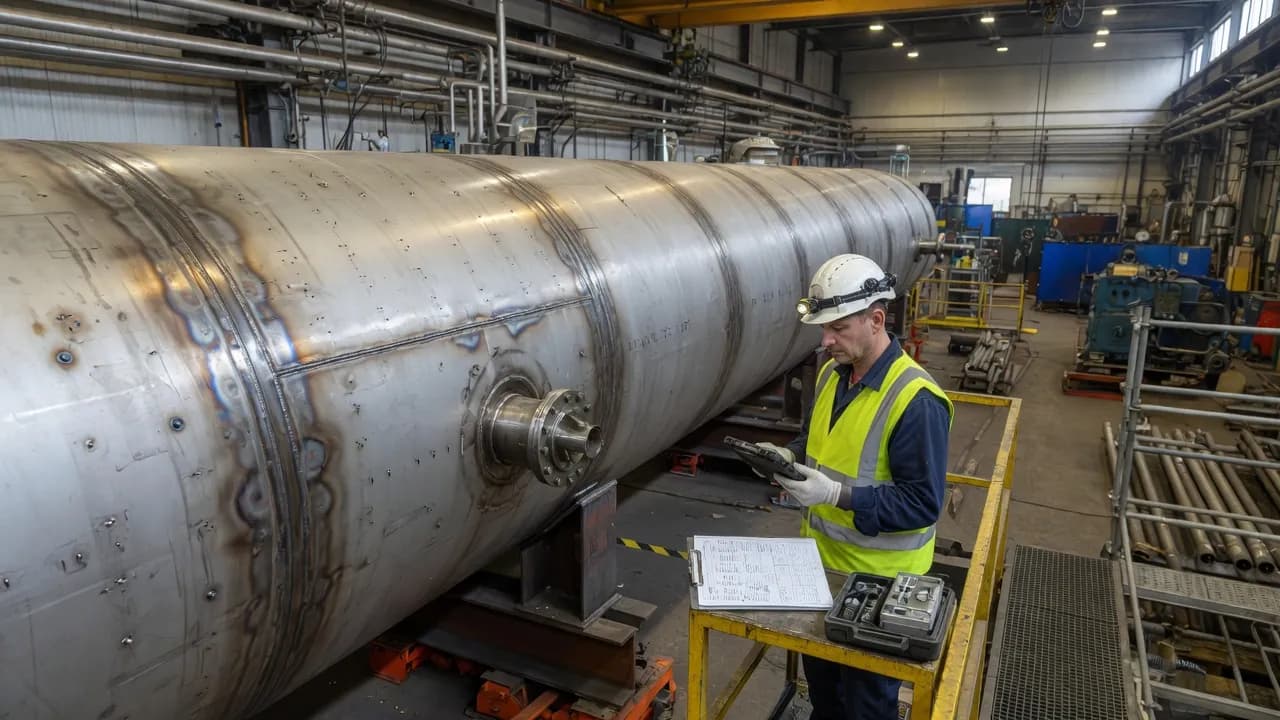
Wsparcie Jednostki Notyfikowanej 1462 przy wprowadzaniu urządzeń na rynek UE.
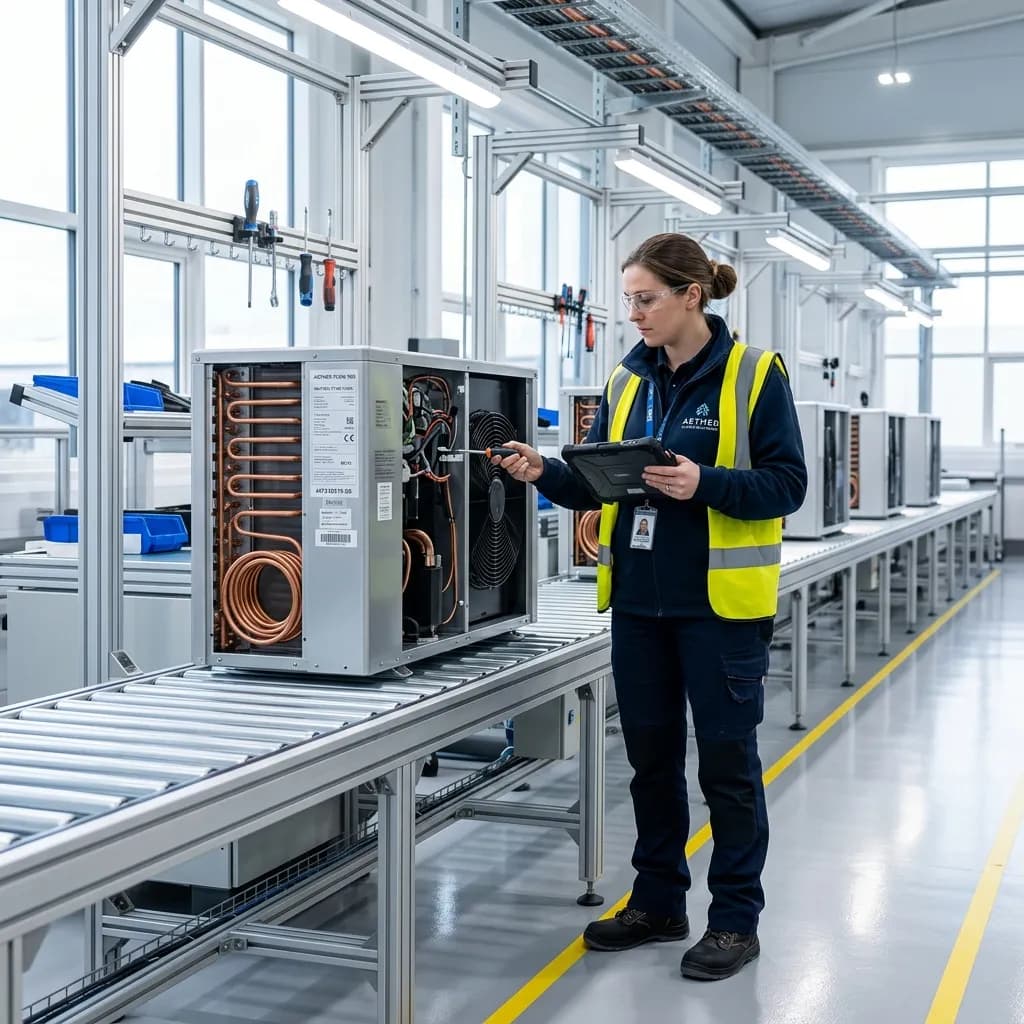
Ocena zgodności zakładów produkujących urządzenia chłodnicze i pompy ciepła.
PED Załącznik I pkt 3.1.2, objęte procesy, dokumenty, EN 13134 oraz jak się odwołać.
Jednostka Inspekcyjna COCH posiada akredytację AK 044 potwierdzającą zgodność z normą ISO/IEC 17020. Zatwierdzenia są uznawane dzięki międzynarodowym porozumieniom.
1462PCA · IAF MLA · JEDNOSTKA NOTYFIKOWANA 1462
Jako Jednostka Inspekcyjna AK 044 oraz Jednostka Notyfikowana nr 1462 świadczymy profesjonalną ocenę zgodności technologii łączenia. Akredytacja to gwarancja kompetencji technicznych, niezależności oraz przestrzegania europejskich norm bezpieczeństwa.
Bezpośrednie wsparcie techniczne w zakresie zatwierdzania technologii połączeń.
mgr Miłosz Gratkowski
Kierownik Jednostki Inspekcyjnej
Jak do nas dojechać
Centralny Ośrodek Chłodnictwa „COCH”
ul. Juliusza Lea 116, 30-133 Kraków
Poniedziałek – piątek, 7:30 – 15:30
Wejście od ul. Juliusza Lea. Na terenie COCH dostępny parking dla klientów.
Napisz do Jednostki Inspekcyjnej lub zadzwoń — pomożemy ustalić zakres, dokumenty i kolejne kroki wg PED Załącznik I pkt 3.1.2.